13803834093
石墨切割机用久了,难免遇到切面粗糙、边缘崩缺、速度下降等问题。很多时候不是设备坏了,而是某个环节没调好。下面梳理几个常见故障的排查方向,帮您快速恢复石墨切割机的加工状态。
切面出现斜纹或倾斜
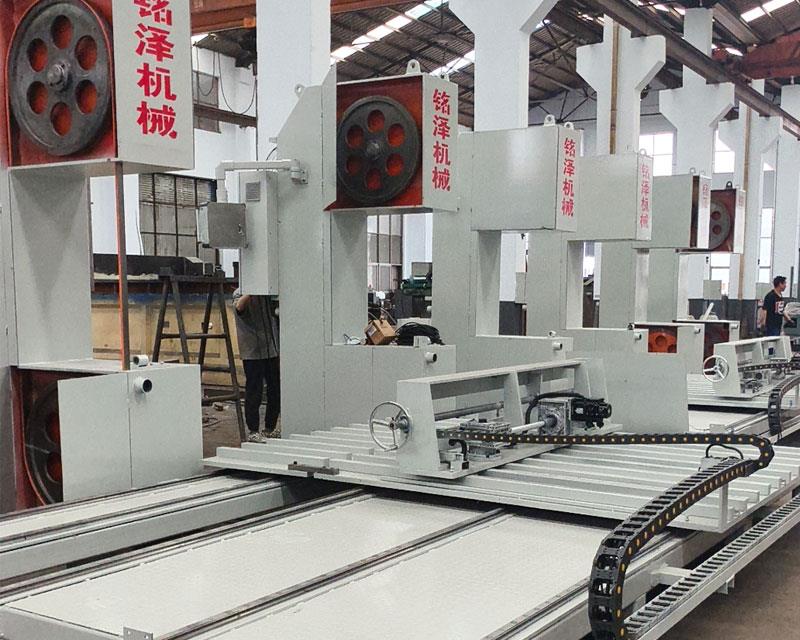
优先检查锯条张力。张力不足时,锯条在切割中会轻微偏摆,切出的断面自然不平。液压张紧装置应定期校准,压力表读数要落在规定区间。其次看导向臂位置,导向臂离工件太远,锯条缺乏支撑,也容易跑偏。铭泽机械的石墨切割机在导向结构上做了加强,配合张力显示,操作人员能更直观地判断调整是否到位。
边缘崩缺严重
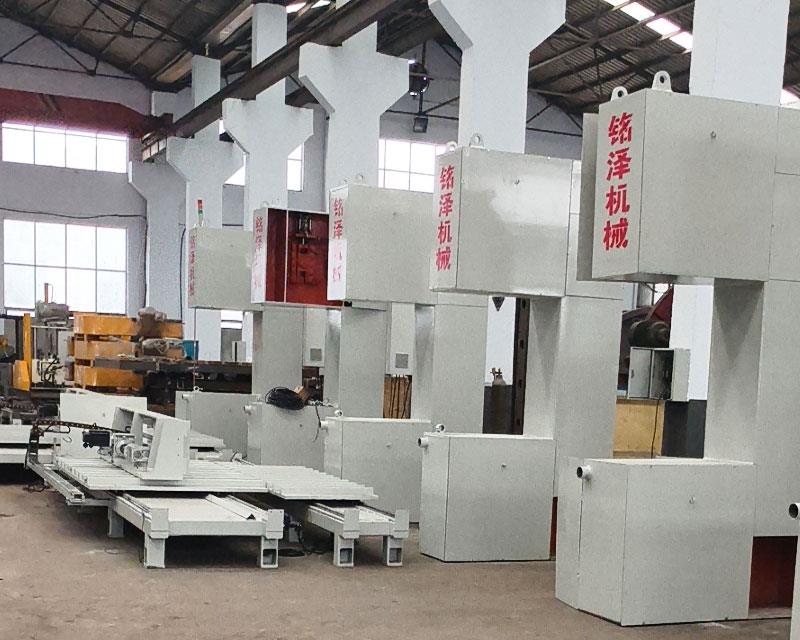
崩边通常和进给速度、锯条粒度有关。进给太快,石墨脆性大,出口处容易成块剥落。建议适当降低进给,同时确认锯条粒度是否匹配当前石墨密度。硬质石墨用细粒度锯条,软质材料可适当放宽。另外,工件装夹不牢也会导致震动崩边,夹具应贴合工件轮廓,减少悬空区域。
切割效率明显下降
先看锯条磨损。石墨粉尘磨蚀性强,锯条用久了齿尖变钝,切割阻力增大,速度自然掉下来。定期检查锯条磨损并及时更换,比硬撑更省成本。再看冷却与润滑,主轴或锯轮轴承缺油会增大摩擦,铭泽机械的石墨切割机配有自动润滑和缺油提醒,能减少这类隐性损耗。
粉尘大、精度变差
石墨粉尘细且导电,侵入导轨和丝杠后,运动精度会逐渐漂移。石墨切割机应配备专用吸尘接口,切割区域粉尘及时排走。每天班后清理工作台、锯轮罩和导向机构缝隙,每周检查导轨润滑状态。粉尘控制住了,精度保持时间会明显延长。
日常操作建议
切割前后合理排版,多件叠加时注意层间贴合;参数跟着材料走,硬料慢进给、软料可提速;发现异常先停机排查,不要带病作业。
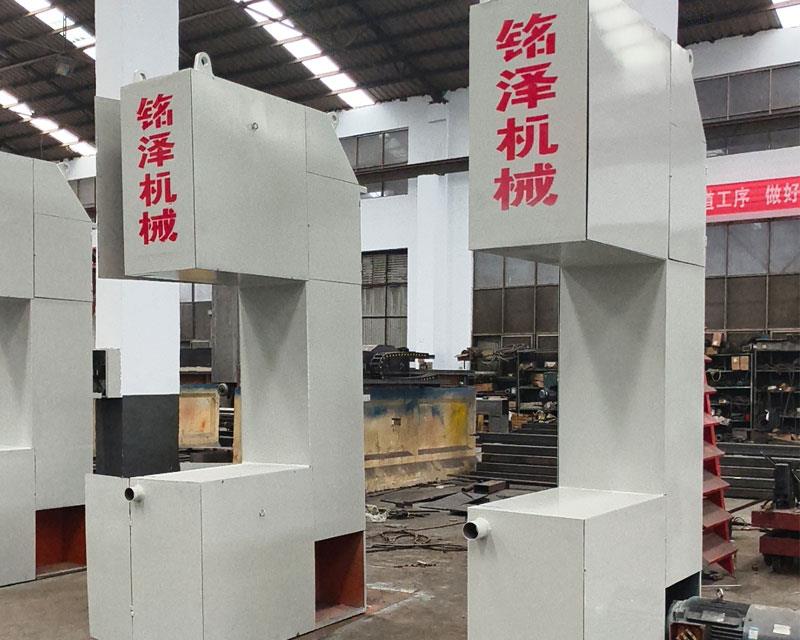
石墨切割机的稳定性,靠的是参数匹配和日常维护。把张力、除尘、润滑这几件事管住,切面质量和加工效率自然能稳住。铭泽机械在石墨切割机的工艺适配上积累了不少经验,可根据实际需求调整配置,让设备更贴合生产现场。
郑州铭泽机械有限公司,可在线留言预约来厂参观考察!


郑州铭泽机械有限公司是专业的石材设备生产厂家,主营产品有石材机械、锯石机、矿山锯石机、液压圆盘锯石机、组合锯、金刚石绳锯等产品,欢迎广大客户选购。联系电话:13803834093