13803834093
在电解铝和碳素制品加工行业,碳素开槽机正从一台辅助设备变成产线上的关键环节。很多刚接触这个领域的人会问:碳块本来就是导电用的,为什么还要费一道工序去开槽?答案比想象中更实际。
不开槽,碳块表面会“憋”出一层气膜
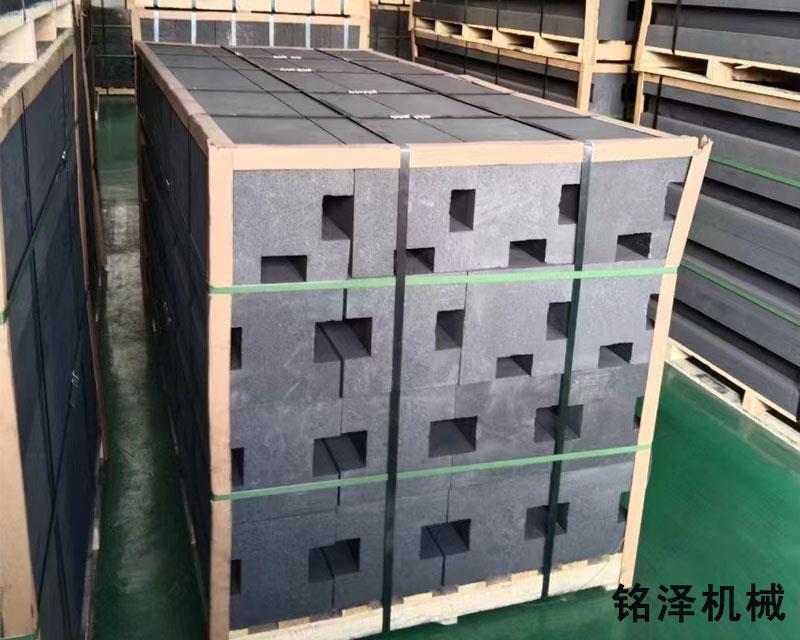
碳块阳极在电解槽中工作时,底部会持续产生二氧化碳气泡。如果阳极底部是平整的,这些气泡很难及时逸散,会逐渐聚集成一层紧贴底面的“气膜”。这层气膜不导电,直接后果就是阳极压降升高,电能被白白消耗在无效的电阻上。碳素开槽机的作用,就是在碳块底部精准切出平槽、斜槽或盲槽,给气泡一条“出路”。槽口一开,气膜被打破,电流传导路径恢复顺畅,阳极压降随之下降。
开槽带来的优势远不止“省电”
吨铝电耗的降低是最直接的收益。根据行业应用数据,采用参数优化的开槽阳极后,吨铝直流电耗可降低约80kwh,电流效率提高0.5%至1%。在400kA以上的大型预焙槽上,这一效果更为明显。对于年产数十万吨的电解铝厂来说,累积的节电量相当可观。
槽况稳定性也会明显改善。气膜积聚是诱发阳极效应的重要原因之一。开槽后气泡逸出顺畅,阳极效应系数可以从0.20次/槽·日降至0.05次/槽·日左右。效应次数减少,电解槽的运行波动变小,班组操作的负担也随之降低。
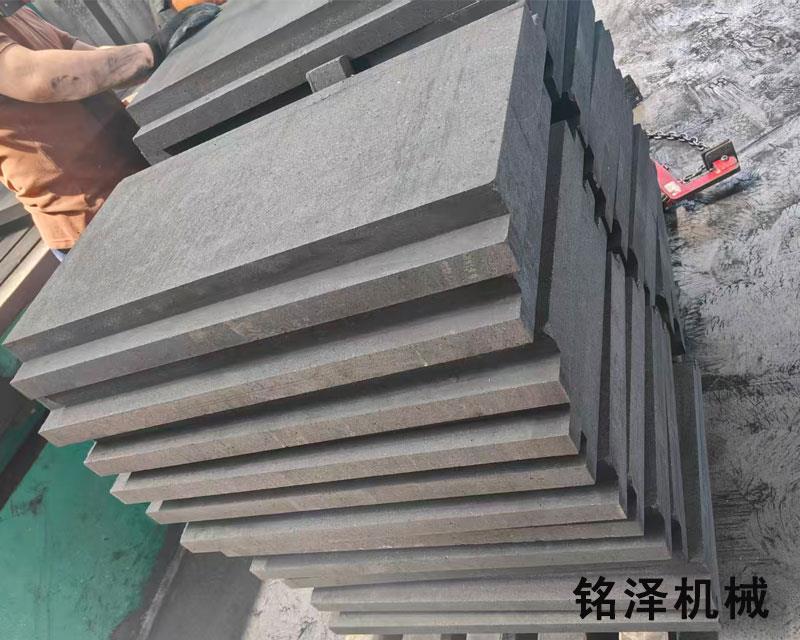
开槽还增大了电解质与阳极的接触面积。槽壁本身成为新的反应界面,电流分布更加均匀,残极形状也更加规整,有利于延长阳极的使用周期。
从工艺路线看,目前行业主流采用“熟块开槽”,即炭块经高温焙烧后再进行加工。焙烧后的碳块尺寸稳定、硬度高、无内应力裂纹,开出的槽型精度远高于生坯阶段加工。这也对开槽设备的刚性和精度控制提出了更高要求。
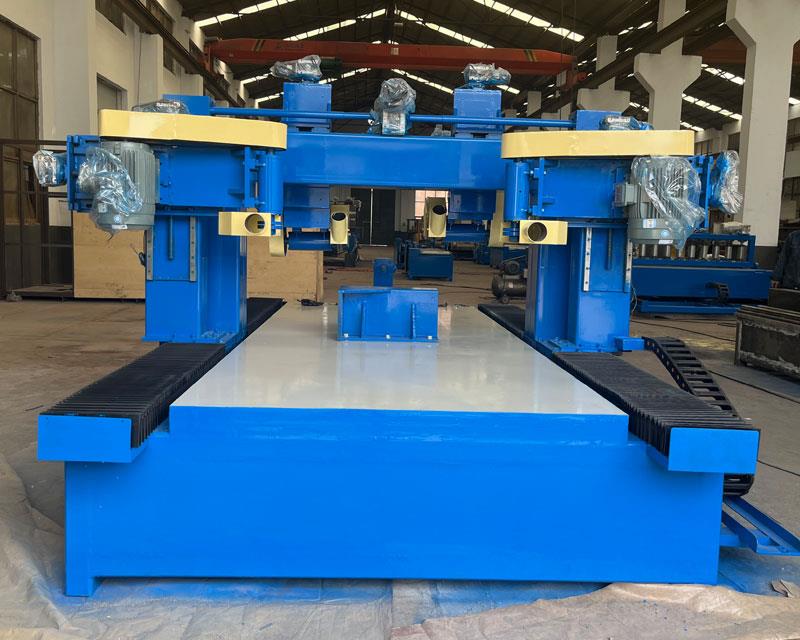
铭泽机械在碳素开槽机的结构设计上注重抗震性和稳定性,采用成型刀具一次成型,槽口平整、尺寸统一,适配阳极碳素、阴极碳素及大块碳素等多种物料的开槽加工。设备配备数控系统调控槽深与槽距,配套负压除尘装置及时收集碳粉,兼顾加工效率与车间环境。
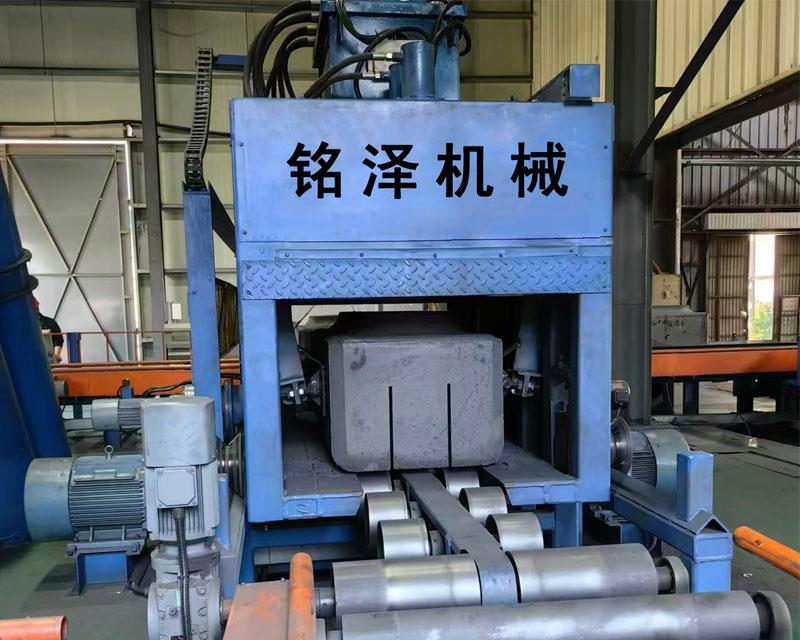
碳素开槽机解决的不仅是一道加工工序的问题,更是电解工艺从“粗放运行”走向“精细调控”的一个切入口。槽型精度每提升一个等级,吨铝电耗和槽况波动就多一分下降空间。
郑州铭泽机械有限公司,可在线留言预约来厂参观考察!


郑州铭泽机械有限公司是专业的石材设备生产厂家,主营产品有石材机械、锯石机、矿山锯石机、液压圆盘锯石机、组合锯、金刚石绳锯等产品,欢迎广大客户选购。联系电话:13803834093