13803834093
碳柱开槽机加工过程中,崩边、槽宽波动、槽深不均和槽壁粗糙是四类高频问题。它们看似各自独立,根源却常常落在刀具、夹紧、进给和排屑这几个环节的配合上。把缺陷现象和工艺参数对应起来看,调整才有方向,而不是靠反复试切碰运气。
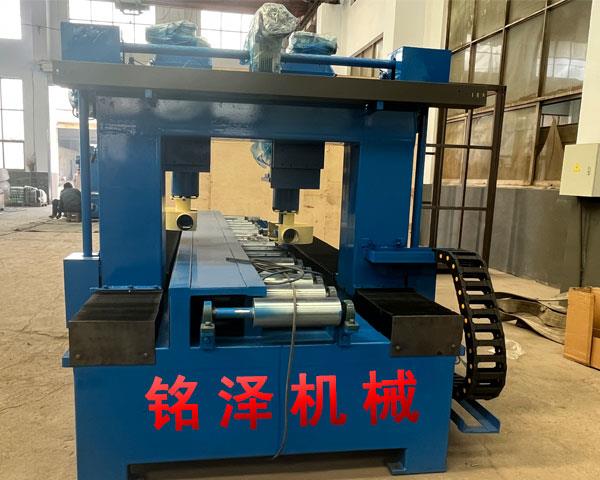
崩边多出现在槽口棱边,碳素材料脆性大,切削力稍有突变就容易掉渣。常见诱因是刀具钝化后继续使用,切削从“剪断”变成“挤裂”,槽口承受的侧向力随之增大。另一个容易被忽略的因素是夹紧力分布不均匀,坯料局部悬空,切削振动集中在槽口位置。铭泽机械在碳柱开槽机的夹紧方案上采用多点均匀受力结构,减少因装夹不当引发的崩边,同时建议用户按加工量建立刀具磨损检查节点,钝化到限就换,不靠降低进给硬撑。
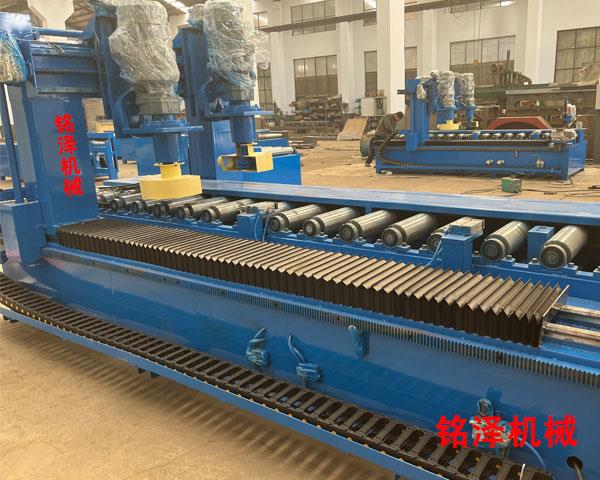
槽宽波动往往和主轴刚性、导轨间隙有关。设备运行一段时间后,导轨磨损或丝杠反向间隙增大,横向进给的实际位置就会偏离设定值,槽宽在公差带边缘来回跳。碳柱开槽机需要定期检查反向间隙并做补偿,传动部件防尘密封也要到位,避免碳粉进入运动副加速磨损。铭泽机械在碳柱开槽机的导轨防护和间隙调整环节提供了明确的维护指引,让槽宽稳定性有可操作性的检查依据。
槽深不均通常指向台面清洁和坯料定位。切削堆积在定位面或台面上,坯料装夹后实际高度与设定值不一致,槽深自然出现偏差。每班开机前清理定位面和台面、检查夹紧压力是否稳定,比事后调参数更有效。铭泽机械在碳柱开槽机的排屑与台面清理设计上考虑了日常操作便利性,减少切屑残留对定位精度的干扰。
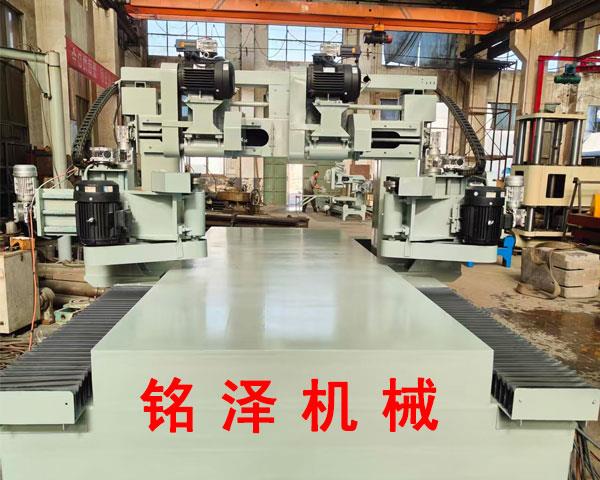
槽壁粗糙则多与进给速度、主轴转速匹配有关。进给过快、转速不足,切削痕迹粗大;进给过慢又容易让刀具在槽内摩擦生热,影响表面质量。碳柱开槽机的参数需要按坯料规格和刀具在槽内摩擦生热,影响表面质量。碳柱开槽机的参数需要按坯料规格和刀具状态匹配,不能一套参数打到底。铭泽机械在碳柱开槽机的调试阶段会结合用户实际坯料给出参数建议,帮助操作人员建立按规格调整的意识。
把缺陷现象拆解到具体环节,碳柱开槽机的工艺调整就不再是模糊的“再试试”。铭泽机械围绕碳柱开槽机的夹紧、防护和调试支持,让崩边、槽宽、槽深和粗糙度这几类问题有据可查、有法可调。
郑州铭泽机械有限公司,可在线留言预约来厂参观考察!



郑州铭泽机械有限公司是专业的石材设备生产厂家,主营产品有石材机械、锯石机、矿山锯石机、液压圆盘锯石机、组合锯、金刚石绳锯等产品,欢迎广大客户选购。联系电话:13803834093