13803834093
在炭素阳极生产流程中,阳极炭块开槽机的介入时机直接关系到开槽质量与综合成本。围绕生块与熟块两种加工对象,业内始终存在不同声音。生块开槽主张在焙烧前完成加工,熟块开槽则坚持在焙烧后处理。两种线路各有逻辑,但从实际生产反馈来看,熟块开槽在质量稳定性和设备适应性上更占优势。
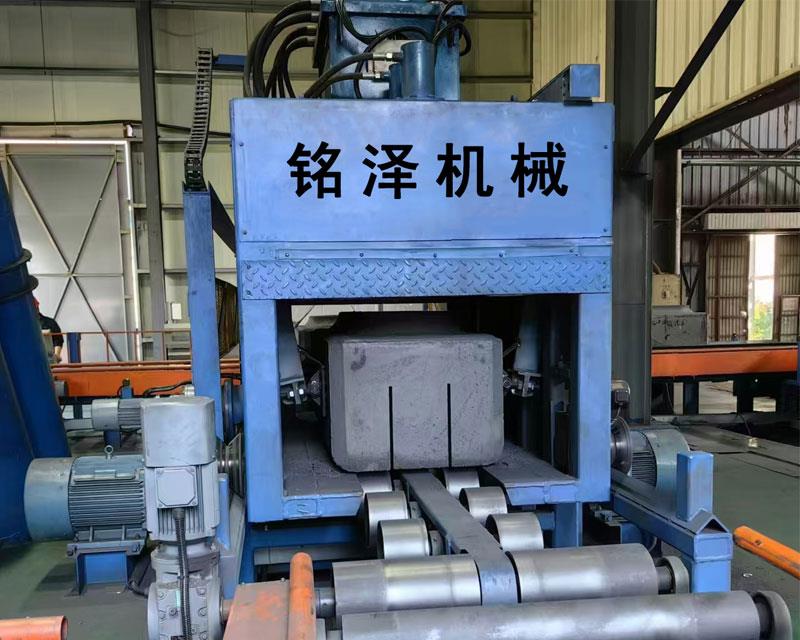
生块开槽的吸引力在于流程紧凑。成型后的生坯直接进入开槽工序,省去了焙烧后二次转运和装夹的麻烦,表面看能缩短生产周期。然而生块强度低、弹性大,开槽时槽壁容易起毛、撕裂,难以形成锐利边缘。更棘手的是,生坯在后续焙烧中要经历大幅收缩和热应力释放,预先开出的槽口往往发生扭曲变形,槽边掉渣、裂纹扩展屡见不鲜。这些缺陷在被稍后无法修复,直接转化为废品损失。对于追求高成品率的现代化炭素线,生块开槽的质量风险不容忽视。
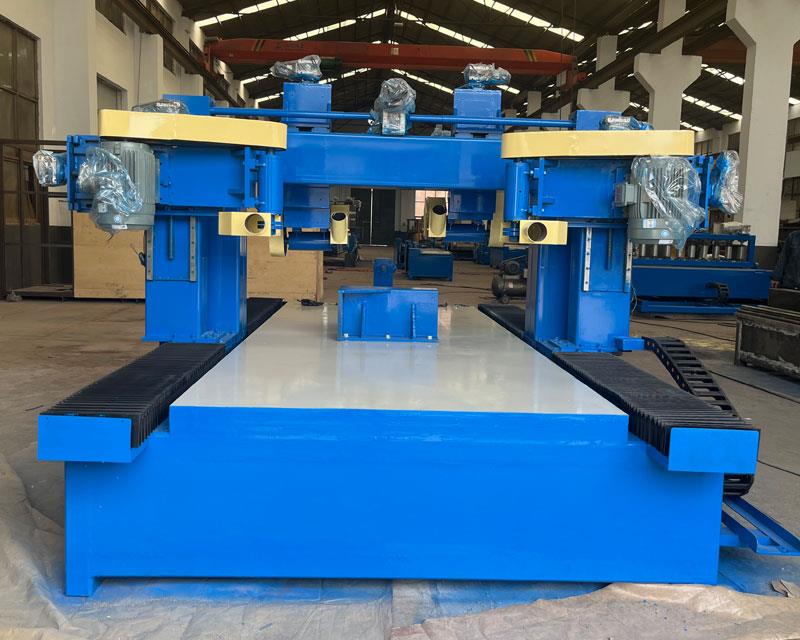
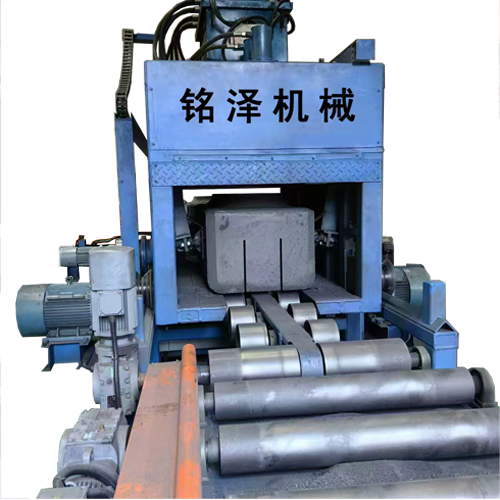
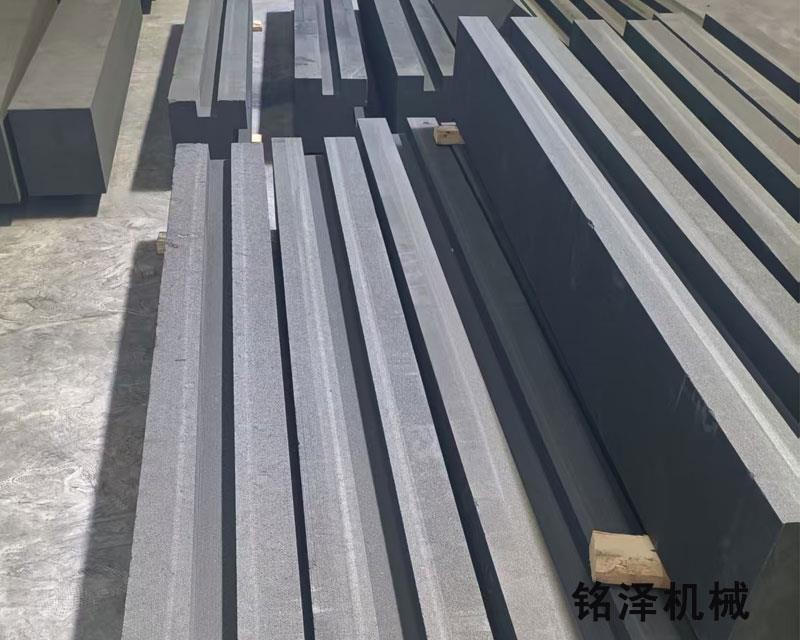
熟块开槽则把加工环节放在焙烧之后。此时炭块已完成收缩,内部应力基本释放,硬度和密度趋于均匀。在熟块上开槽,尺寸精度更容易控制,槽壁平整度高,崩边和微裂纹明显减少。尤其当电解槽对阳极槽型一致性日出较高要求时,熟块开槽能够保证批次间槽宽、槽深的稳定输出,减少因槽型波动带来的气膜电阻差异。当然,熟块硬脆特性对设备刚性、刀具耐磨性和除尘系统提出了更高要求,普通开槽机在连续加工数控时容易出现精度衰减。
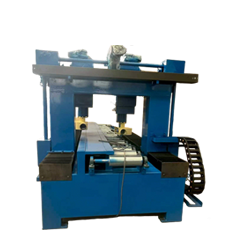
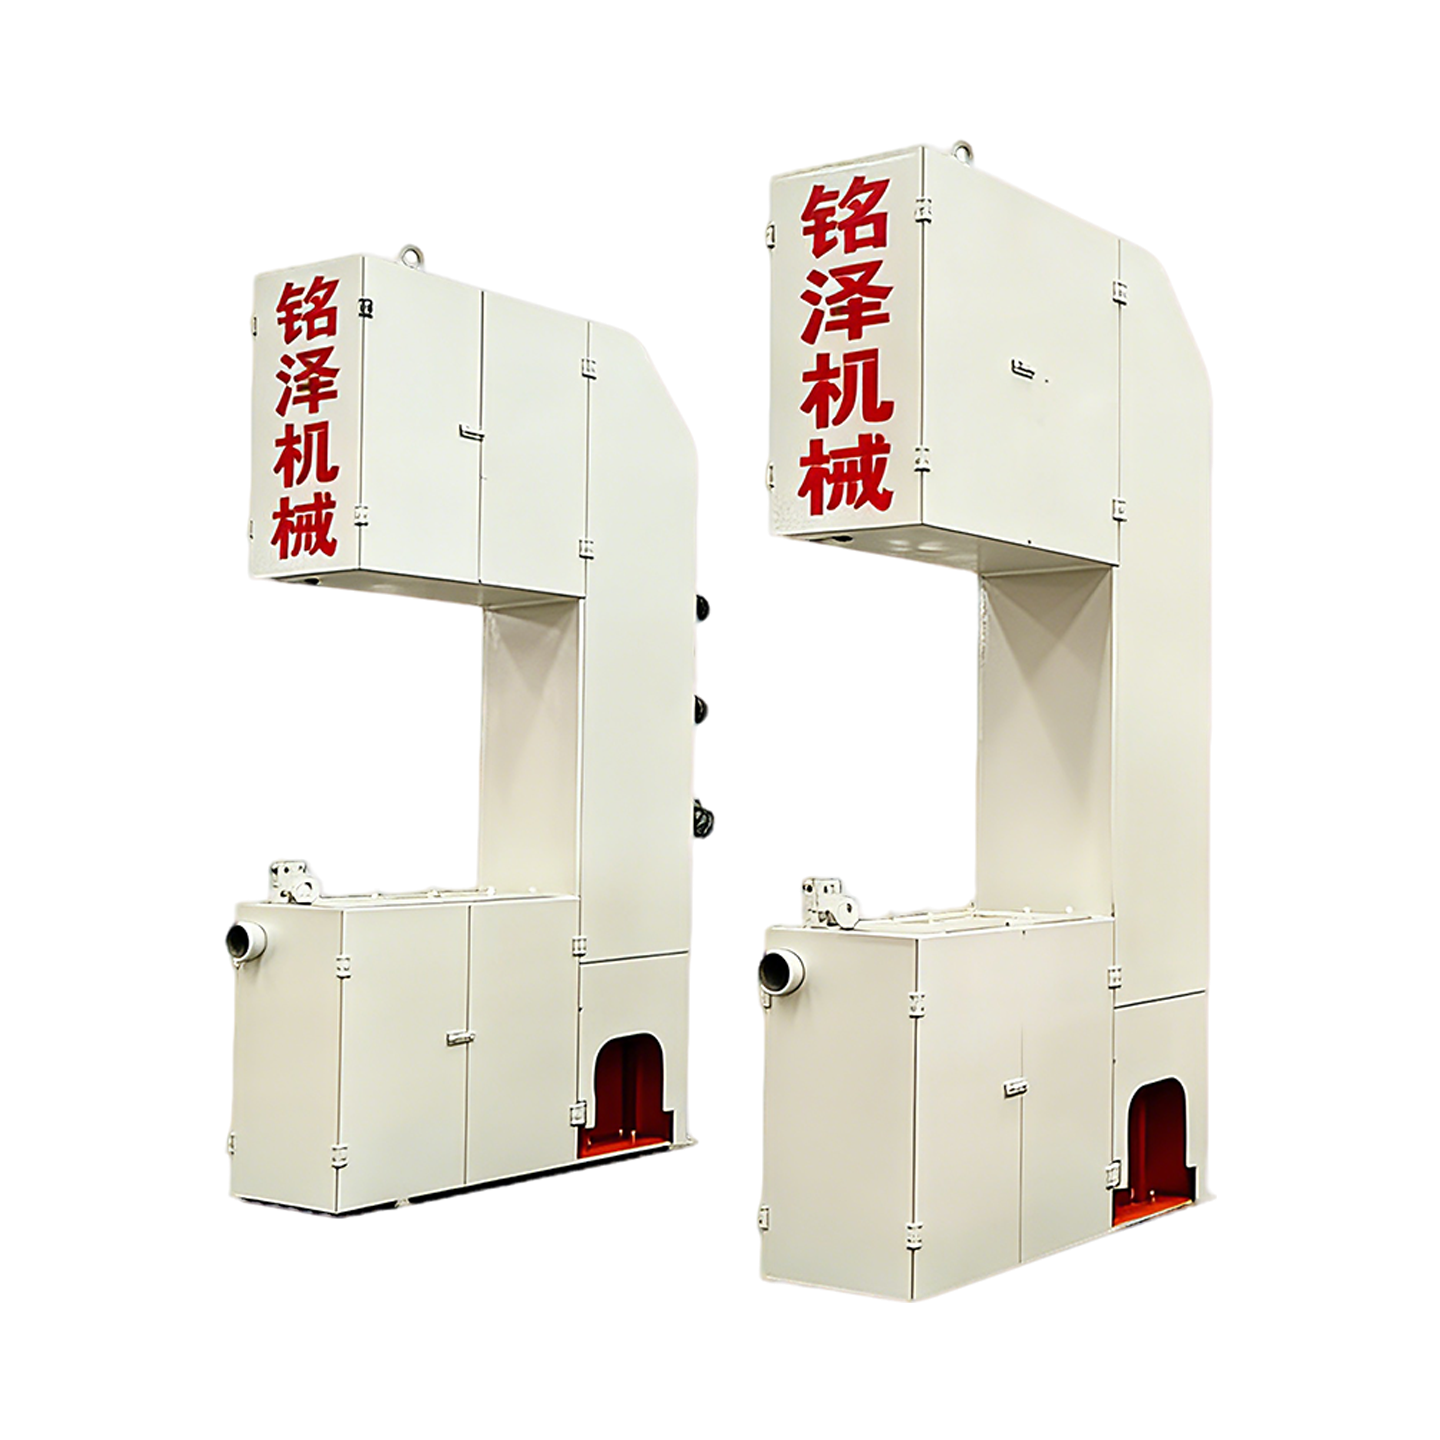
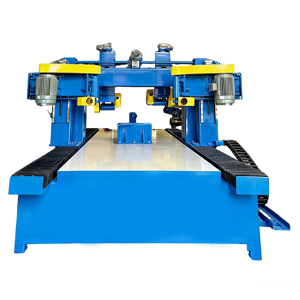
铭泽机械在阳极炭块开槽机的结构设计中考虑了生熟两种坯料的差异,通过重型机架、液压夹紧和伺服进给配合,在熟块工况下保持槽型稳定,同时兼顾生块加工的适应性。设备对粉尘的有效控制也降低了硬脆炭块加工中的崩边风险,为不同工艺阶段的企业提供了可调整的空间。
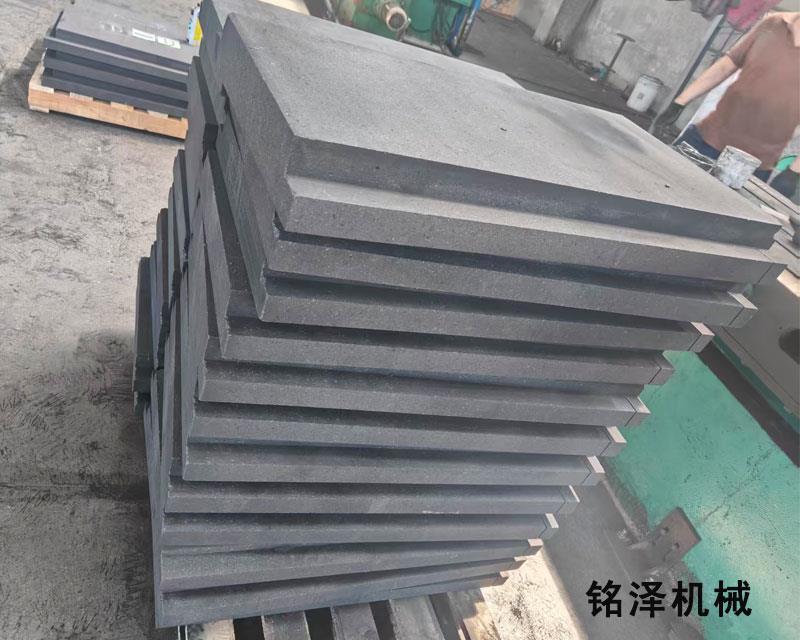
综合来看,生块开槽胜在流程短,却要承担焙烧变形带来的质量不确定性;熟块开槽虽增加一道转运环节,但换来了槽型精度和成品率的双重保障。对于以稳定运行的核心诉求的电解铝配套碳素生产线,熟块开槽仍是更经得起验证的选择,而阳极炭块开槽机对熟块加工特性的匹配程度,则决定了这一路线能否真正发挥出应有的效益。
郑州铭泽机械有限公司,可在线留言预约来厂参观考察!

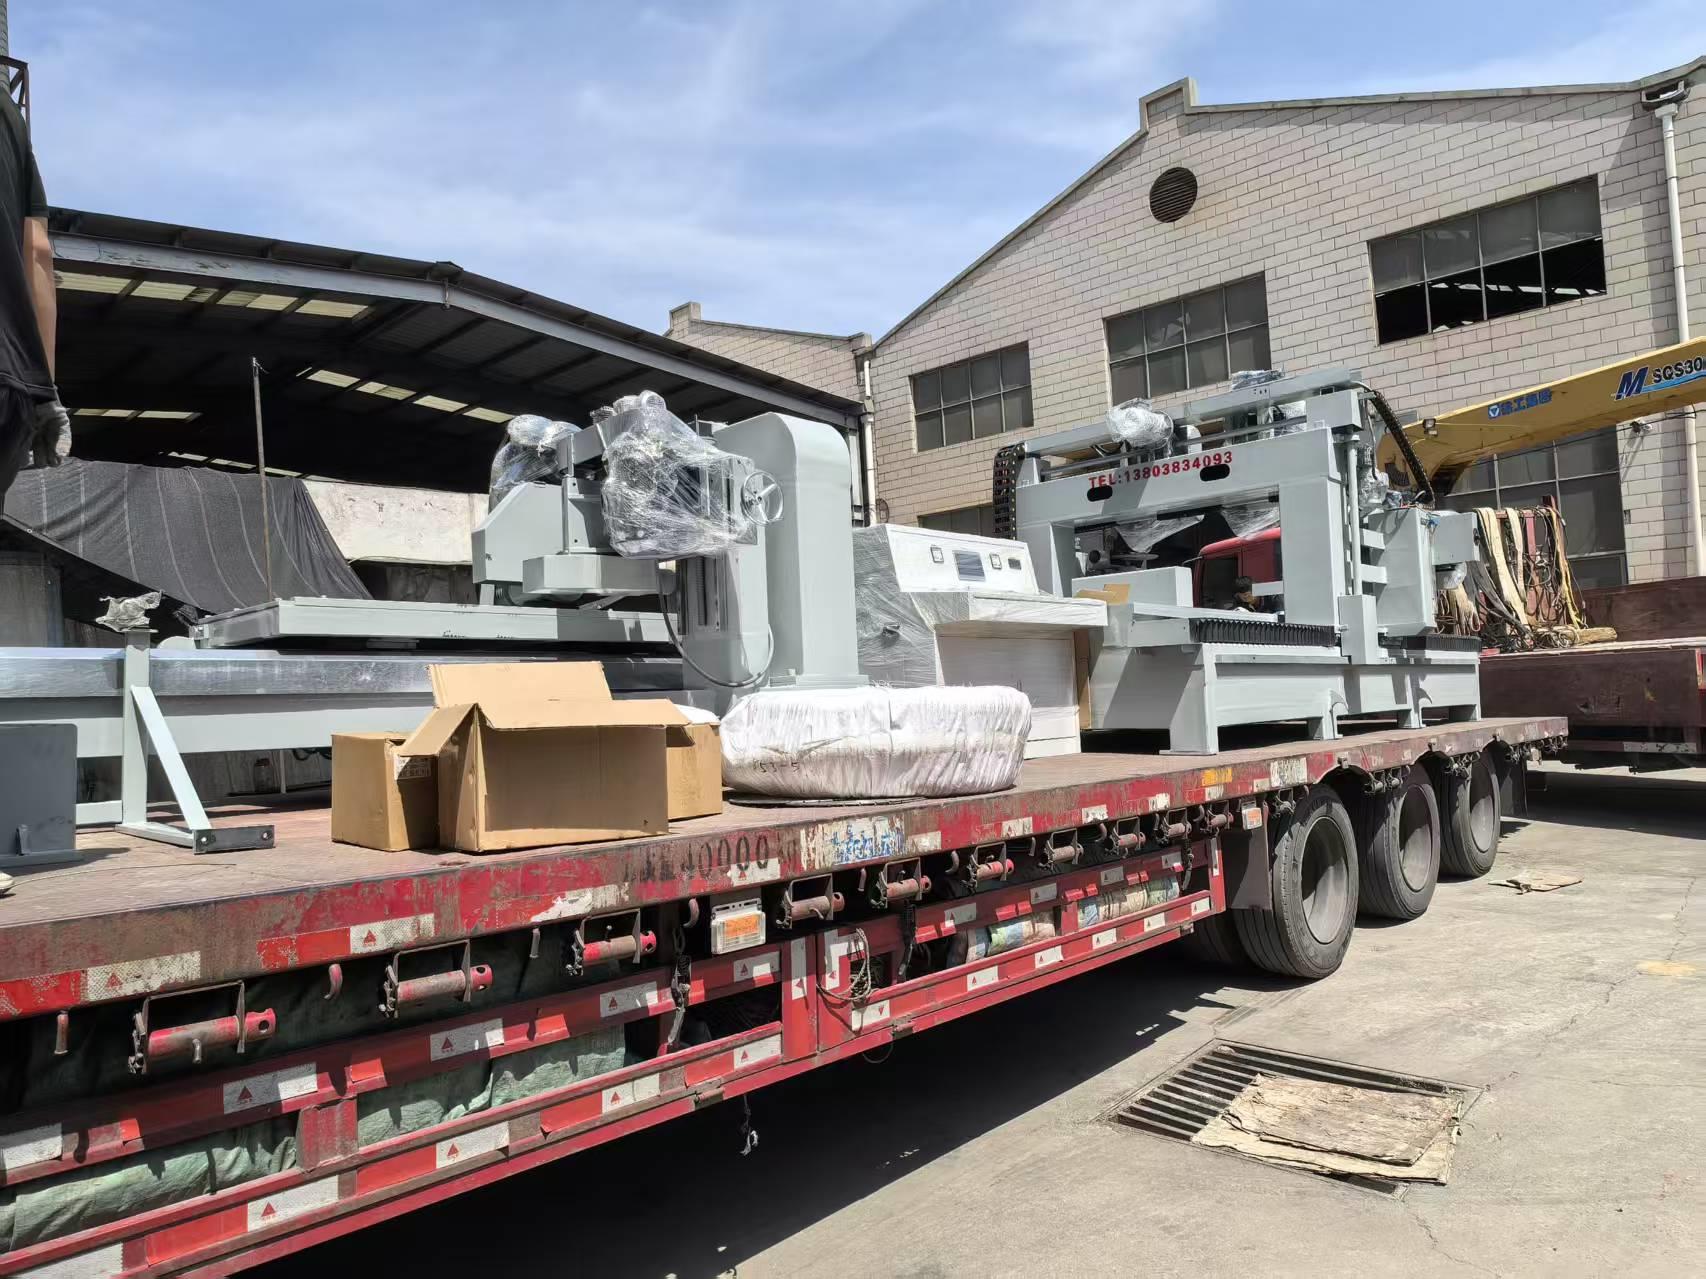


郑州铭泽机械有限公司是专业的石材设备生产厂家,主营产品有石材机械、锯石机、矿山锯石机、液压圆盘锯石机、组合锯、金刚石绳锯等产品,欢迎广大客户选购。联系电话:13803834093