13803834093
石墨坩埚切割机在批量生产中出现的质量问题,往往不是单一因素造成的。崩边、切缝偏斜、锯条寿命骤降,这些现象背后可能指向装夹、参数、锯条或除尘中的某一个环节。与其逐项盲目调整,不如按“先外在、后内在,先易后难”的顺序排查,既能缩短停机时间,也能避免把设备本身误判为问题源头。
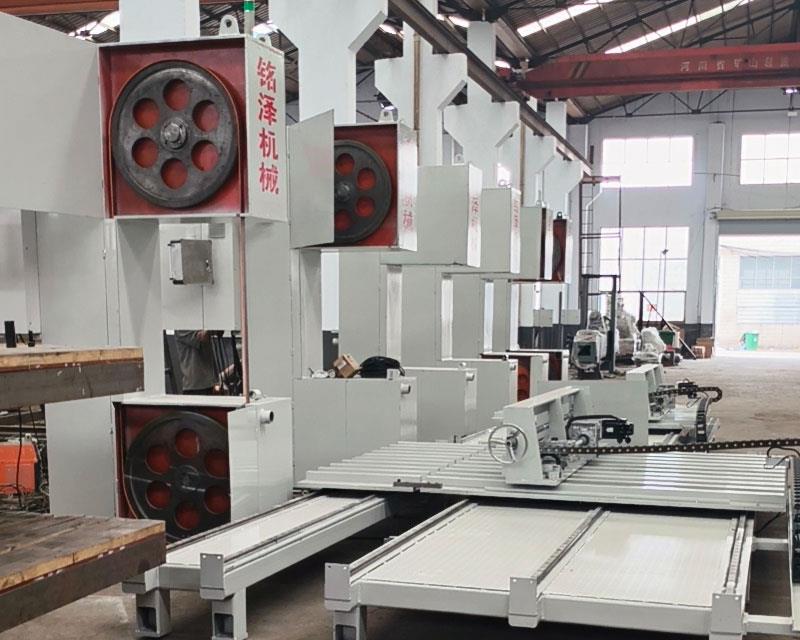
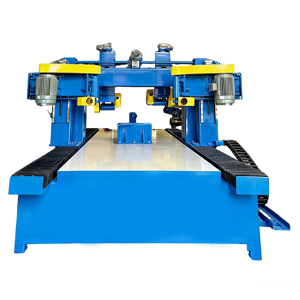
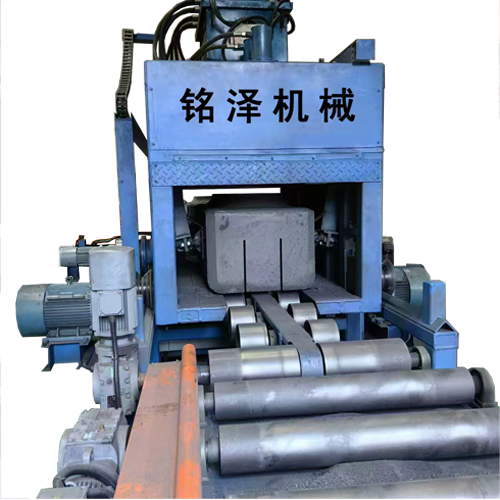
先看装夹与定位,这是切口异常最常见的起点。坩埚圆度存在批次差异,若工装未贴合实际外径,装夹后轴线便可能轻微偏斜。切缝偏斜、单边崩边、尺寸超差,很多时候都源于此。排查时应检查定位面是否清洁、夹紧力是否均匀、坩埚轴线与进给方向是否一致。铭泽机械在石墨坩埚切割机的工装设计中强调可调定位与均匀夹持,目的就是让不同批次的坩埚都能获得一致的切割基准。
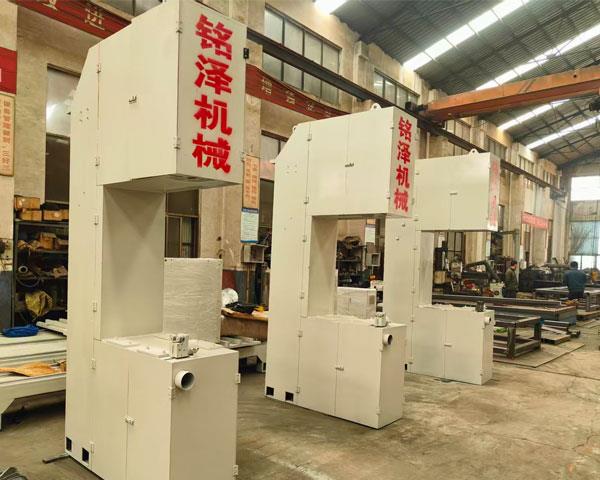
再看锯条状态与参数匹配。锯条钝化后切割阻力上升,操作者若继续沿用原进给速度,崩边风险会明显增加。判断锯条是否该换,不能只看切面是否出现毛刺,还应结合累计切割量、切割声音和进给电流变化综合评估。参数方面,直径大、壁厚大的坩埚需要适当降低进给速度,薄壁件则要控制切割节奏以减少震动。石墨坩埚切割机的数控系统应保留规格对应的参数组,换产时直接调用,避免凭感觉重新试切。
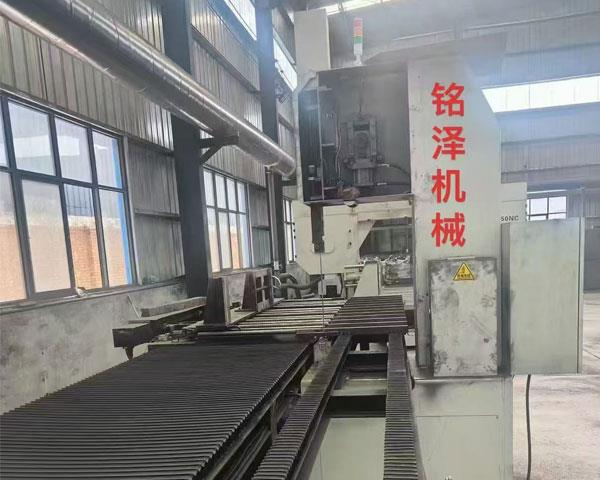
第三除尘与冷却是否到位。石墨粉尘在切缝中滞留会参与研磨,造成切面划痕和锯条异常磨损;吸尘口堵塞或负压不足时,粉尘还会进入导轨与传动区,逐渐影响定位精度。冷却方式与锯条材质不匹配,同样会缩短锯条寿命。日常应把吸尘负压、管路通畅和切割区清洁纳入点检,而不是等切口质量下降后再回头处理。
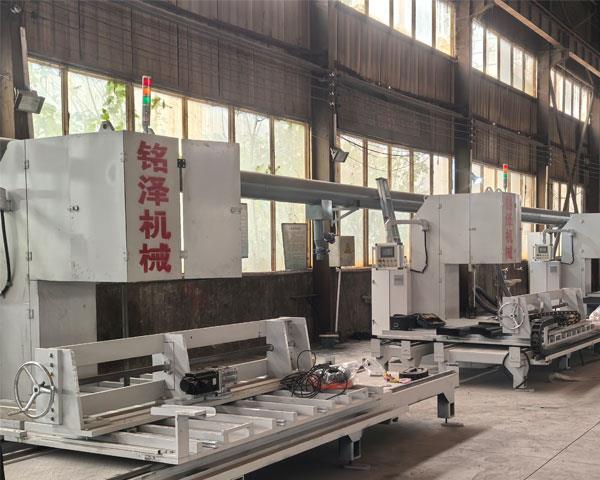
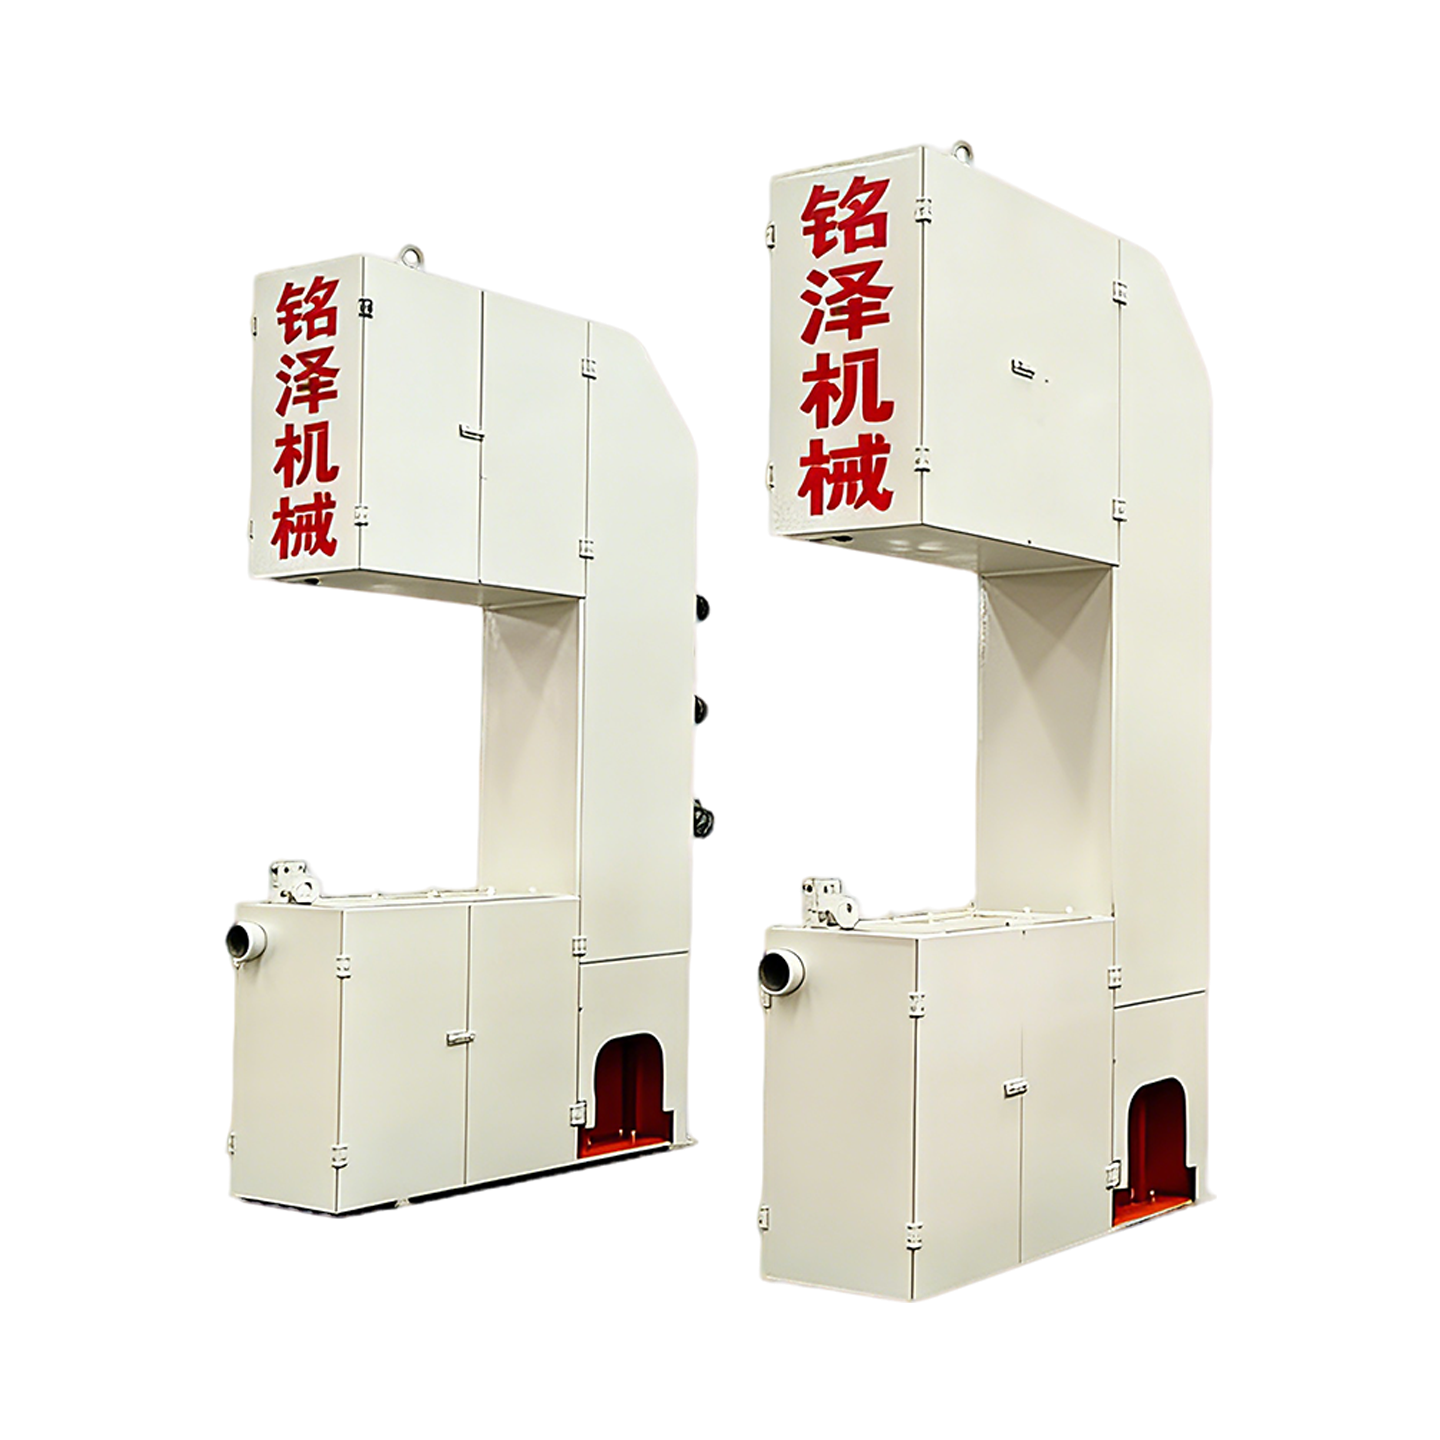
最后复核传动与导向部件的精神状态。导轨间隙增大、丝杠磨损或锯条张紧力不足,都会表现为切缝偏斜和振动加剧。这类问题发展缓慢,容易被前三个环节掩盖。建议建立周度精度复核,重点检查导向部件间隙与张紧机构。铭泽机械在石墨坩埚切割机的维护建议中,将传动精度与张紧力列为周期性检查项,正是为了在精度损失扩大前及时干预。
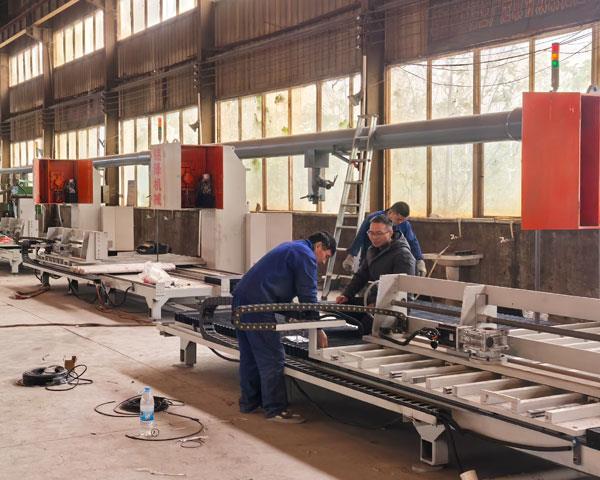
按装夹定位、锯条参数、除尘冷却、传动精度的顺序逐层排查,多数切口异常都能在现场找到对应成因。石墨坩埚切割机的稳定切割,靠的不是某一项高指标,而是各环节协同处于受控状态。把排查顺序固定下来,问题处理就会从“试出来的经验”变成“查得清的流程”。
郑州铭泽机械有限公司,可在线留言预约来厂参观考察!



郑州铭泽机械有限公司是专业的石材设备生产厂家,主营产品有石材机械、锯石机、矿山锯石机、液压圆盘锯石机、组合锯、金刚石绳锯等产品,欢迎广大客户选购。联系电话:13803834093